- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
ဝိုင်ယာလျှော့စက်များသည် အတိုင်းအတာ တိကျမှုကို မည်သို့တိုးတက်စေနိုင်သနည်း။
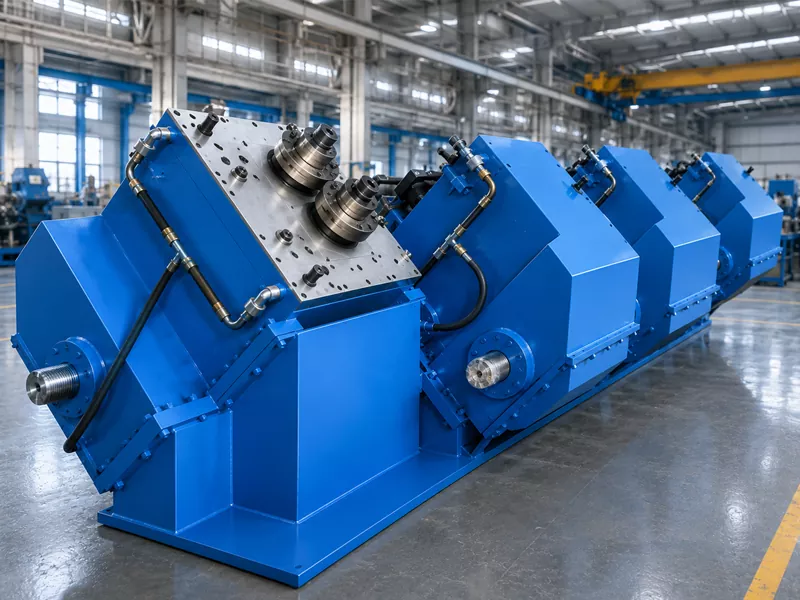
ဝိုင်ယာဖြတ်စက်များသည် ထိန်းချုပ်ထားသော လိပ်ကွာဟချက်၊ ဘက်စုံရပ်တည်မှုလျှော့ချခြင်းနှင့် တည်ငြိမ်သောပစ္စည်းကို ကျွေးခြင်းမှတစ်ဆင့် အတိုင်းအတာတိကျမှုကို တိုးတက်စေသည်။ ဤဆောင်းပါးတွင် ဝါယာအချင်း ညီညွတ်မှု၊ မျက်နှာပြင် အရည်အသွေးနှင့် ထုတ်လုပ်မှု တည်ငြိမ်မှုကို ထိခိုက်စေသည့် အဓိက လုပ်ငန်းစဉ်များကို ဝိုင်ယာလှိမ့်သည့် ဖြေရှင်းချက်ရွေးချယ်ရန်အတွက် လက်တွေ့ကျသော ထည့်သွင်းစဉ်းစားမှုများနှင့်အတူ ရှင်းပြထားသည်။
ဝိုင်ယာလျှော့စက်များသည် အတိုင်းအတာ တိကျမှုကို မည်သို့တိုးတက်စေနိုင်သနည်း။
သတ္တုဝါယာကြိုးထုတ်လုပ်မှုတွင်၊ ပစ်မှတ်အချင်းကိုရရှိခြင်းသည် လုပ်ငန်းစဉ်၏တစ်စိတ်တစ်ပိုင်းမျှသာဖြစ်သည်။ အထူးသဖြင့် တိကျသောအစိတ်အပိုင်းများ၊ နောက်ထပ်ဖွဲ့စည်းခြင်း သို့မဟုတ် အလိုအလျောက်ထုတ်လုပ်ခြင်းအတွက် ပစ္စည်းကိုအသုံးပြုသောအခါတွင် ဝါယာကြိုးတစ်ခုလုံးတစ်လျှောက် တစ်သမတ်တည်းရှိသောအတိုင်းအတာကို ထိန်းသိမ်းခြင်းသည် တူညီသောအရေးကြီးပါသည်။
GRM Rolling Mill တွင်၊ ကျွန်ုပ်တို့သည် စက်ကိရိယာဒီဇိုင်းနှင့် လုပ်ငန်းစဉ်ထိန်းချုပ်မှုနှစ်ခုစလုံး၏ ရလဒ်အဖြစ် အတိုင်းအတာတိကျမှုကို ထည့်သွင်းစဉ်းစားပါသည်။ တစ် Wiပြန်လည်လျှော့ချရေးစက် ထိန်းချုပ်ထားသော လှိမ့်ပုံပျက်ခြင်းမှတဆင့် သတ္တုဝါယာကြိုးနှင့် လှံပစ္စည်းများ၏ အချင်းကို လျှော့ချပေးသည်။ ဆွဲငင်အားအား လုံးလုံးလျားလျား မှီခိုအားထားရမည့်အစား၊ ပစ္စည်းသည် ၎င်း၏ အပိုင်းပိုင်းဖြတ်ပိုင်းအတိုင်းအတာကို တဖြည်းဖြည်း လျှော့ချပေးသည့် လှည့်ပတ်လှိမ့်မှုများမှတစ်ဆင့် ဖြတ်သန်းသွားပါသည်။
ကာဗွန်သံမဏိ၊ သံမဏိ၊ အလွိုင်းသံမဏိနှင့် ကြေးနီအခြေခံသတ္တုစပ်များအတွက်၊ ဤချဉ်းကပ်မှုသည် သမားရိုးကျ ဝါယာကြိုးပုံဆွဲခြင်းအတွက် အခြားရွေးချယ်စရာ သို့မဟုတ် ဖြည့်စွက်ထုတ်လုပ်မှုလမ်းကြောင်းကို ထောက်ပံ့ပေးသည်။ မှန်ကန်စွာ ဒီဇိုင်းထုတ်ထားသော လှိမ့်ခြင်းလုပ်ငန်းစဉ်ဖြင့် ထုတ်လုပ်သူများသည် ဘက်မလိုက်ညီညွှတ်မှုကို မြှင့်တင်နိုင်ပြီး ပုံဆွဲခြင်း-ဆွဲငင်အားရှိသော ဆန့်နိုင်အားဖိစီးမှုကို လျှော့ချနိုင်ကာ ပွတ်တိုက်မှုနှင့်ဆက်စပ်နေသော မျက်နှာပြင်ချို့ယွင်းချက်များကို ကန့်သတ်နိုင်သည်။
ဒါဆို ဝါယာကြိုးဖြတ်စက်များသည် အတိုင်းအတာတိကျမှုကို မည်သို့မည်ပုံ အတိအကျတိုးတက်စေသနည်း။ အဖြေတွင် roll gap control၊ pass design၊ material feeding၊ rolling stability နှင့် production အတွင်း တိုင်းတာခြင်း အပါအဝင် အပြန်အလှန်ဆက်စပ်နေသော အချက်များစွာ ပါဝင်ပါသည်။
မာတိကာ
- 1. Wire Reducing Mill သည် Wire Dimensions ကို မည်သို့ထိန်းချုပ်သနည်း။
- 2. Dimensional Accuracy ကို ထိခိုက်စေသော အချက်ငါးချက်
- 3. Wire Rolling နှင့် ရိုးရာ Wire Drawing
- 4. ထုတ်လုပ်စဉ်အတွင်း တသမတ်တည်းရှိသော ဝါယာအတိုင်းအတာများကို ထိန်းသိမ်းနည်း
- 5. တိကျမှုဝိုင်ယာလျှော့ချရေးအသုံးချမှုများ
- 6. ဝိုင်ယာလျှော့စက်ကို ရွေးချယ်သည့်အခါ ထုတ်လုပ်သူများ ဘာကို ထည့်သွင်းစဉ်းစားသင့်သနည်း။
- 7. အမေးများသောမေးခွန်းများ
1. Wire Reducing Mill သည် Wire Dimensions ကို မည်သို့ထိန်းချုပ်သနည်း။
ဝါယာလျှော့ကြိတ်စက်သည် သတ္တုဝါယာကြိုး သို့မဟုတ် လှံတံကို လှိမ့်ထားသောနေရာများမှတစ်ဆင့် ဖြတ်သန်းခြင်းဖြင့် အလုပ်လုပ်သည်။ ရပ်တည်ချက်တစ်ခုစီသည် လုပ်ဆောင်ချက်တစ်ခုတွင် အချင်းတစ်ခုလုံးကို လျှော့ချရန် ကြိုးစားခြင်းထက် ၎င်း၏ အပိုင်းပိုင်းဖြတ်ပိုင်းဧရိယာကို လျှော့ချကာ ပစ္စည်းအား ထိန်းချုပ်ထားသော ဖိအားကို သက်ရောက်စေသည်။
ကျွန်ုပ်တို့၏အတွေ့အကြုံအရ၊ တည်ငြိမ်သောအတိုင်းအတာထိန်းချုပ်မှုလိုအပ်သည့် ပစ္စည်းများကို စီမံဆောင်ရွက်ရာတွင် ပုံပျက်ခြင်းများစွာကို ဖြန့်ကျက်ခြင်းသည် အရေးကြီးပါသည်။ ဖြတ်သန်းမှုတစ်ခုတွင် အလွန်အကျွံ လျှော့ချခြင်းသည် မညီမညာသော ပုံသဏ္ဍာန်ပြောင်းလဲခြင်း၊ အတိုင်းအတာကွဲလွဲခြင်းနှင့် မျက်နှာပြင်ပြဿနာများ ဖြစ်နိုင်ခြေကို တိုးစေနိုင်သည်။
စက်ပိုင်းဆိုင်ရာနှင့် လုပ်ငန်းစဉ်ဆိုင်ရာ အချက်အများအပြားသည် နောက်ဆုံးအတိုင်းအတာကို ဆုံးဖြတ်သည်-
- အလိပ်ကွာဟချက်-အလုပ်လုပ်သောလိပ်များကြားအကွာအဝေးသည် pass တစ်ခုစီရှိ ပစ္စည်းပုံပျက်ခြင်းပမာဏကို ဆုံးဖြတ်သည်။
- Pass ဒီဇိုင်း-မတ်တပ်ရပ်တစ်ခုစီတွင် သတ်မှတ်ထားသော လျှော့ချမှုသည် ပစ္စည်း၏ ပုံသဏ္ဍာန်ကို အညီအမျှ ပြောင်းလဲပုံအပေါ် သက်ရောက်မှုရှိသည်။
- လှည့်နှုန်း-တသမတ်တည်း အရှိန်အဟုန်ဖြင့် ညှိနှိုင်းခြင်းသည် မတ်တပ်ရပ်များကြားတွင် တည်ငြိမ်သော ပစ္စည်းရွေ့လျားမှုကို ထိန်းသိမ်းရန် ကူညီပေးသည်။
- ပစ္စည်းကျွေးခြင်း-တည်ငြိမ်သော အစာကျွေးခြင်းနှင့် ချိန်ညှိခြင်းသည် မညီညာသော ပုံပျက်ခြင်း ဖြစ်နိုင်ခြေကို လျော့နည်းစေသည်။
- လိပ်အခြေအနေ-Roll wear၊ မျက်နှာပြင်အခြေအနေနှင့် ချိန်ညှိမှုသည် အတိုင်းအတာနှင့် မျက်နှာပြင်အရည်အသွေးကို လွှမ်းမိုးနိုင်သည်။
တိကျသောဝါယာကြိုးထုတ်လုပ်မှုအတွက်၊ ပစ်မှတ်အချင်းကို သီးခြားခွဲထားရန် မစဉ်းစားသင့်ပါ။ ဝိုင်ယာကြိုးအရှည်တစ်လျှောက်နှင့် မျက်နှာပြင်အခြေအနေ၊ ဘဲဥပုံ၊ အတိုင်းအတာကွဲပြားမှုကို စစ်ဆေးရန် အကြံပြုပါသည်။ ဤတိုင်းတာမှုများသည် အမှန်တကယ် ထုတ်လုပ်မှု အရည်အသွေး၏ ပိုမိုပြည့်စုံသော ရုပ်ပုံလွှာကို ပေးဆောင်သည်။
2. Dimensional Accuracy ကို ထိခိုက်စေသော အချက်ငါးချက်
ကြိတ်စက်သည် တိကျမှုလျှော့ချရန်အတွက် ဒီဇိုင်းထုတ်ထားသော်လည်း၊ နောက်ဆုံးရလဒ်မှာ စက်ကိရိယာအား မည်သို့ဖွဲ့စည်းပုံနှင့် လည်ပတ်ပုံပေါ်မူတည်သည်။ ယေဘူယျအားဖြင့် ကျွန်ုပ်တို့သည် ဝါယာအတိုင်းအတာ တိကျမှုကို အကဲဖြတ်ရာတွင် အောက်ပါအချက်ငါးချက်ကို အာရုံစိုက်ပါသည်။
2.1 Roll Gap ချိန်ညှိမှုနှင့် တည်ငြိမ်မှု
Roll Gap သည် နောက်ဆုံးဝါယာကြိုးအတိုင်းအတာကို ထိခိုက်စေသော တိုက်ရိုက်အကျဆုံးအချက်များထဲမှ တစ်ခုဖြစ်သည်။ ကွာဟချက်ကို မှန်ကန်စွာ ချိန်ညှိမထားပါက၊ ပစ္စည်းသည် အလွန်အကျွံ သို့မဟုတ် မလုံလောက်ဘဲ လျော့ပါးသွားနိုင်သည်။
ဥပမာအားဖြင့်၊ ဝိုင်ယာကြိုးကို 8 မီလီမီတာမှ 6 မီလီမီတာသို့ လျှော့ချသည့်အခါ၊ ရွေးချယ်ထားသော pass ဒီဇိုင်းအတိုင်း လိုအပ်သောလျှော့ချမှုကို ဖြန့်ဝေရန် လိုအပ်သည်။ အမှန်တကယ်ကွာဟချက်ဆက်တင်များသည် ပစ္စည်းပုံသဏ္ဍာန်ပြောင်းလဲခြင်းအမူအကျင့်၊ လိပ်ဂျီသြမေတြီနှင့် ရပ်တည်မှုတစ်ခုစီအတွက် သတ်မှတ်ထားသော လျှော့ချခြင်းတို့ကို ထည့်သွင်းတွက်ချက်သင့်သည်။
စနစ်ထည့်သွင်းစဉ်နှင့် ချိန်ညှိမှုအပြီးတွင် roll gap ညီညွတ်မှုကို စစ်ဆေးရန် အကြံပြုအပ်ပါသည်။ သေးငယ်သော ကွဲပြားမှုများပင် နောက်ဆုံးအတိုင်းအတာရလဒ်ကို ထိခိုက်စေနိုင်သောကြောင့် စက်ပိုင်းဆိုင်ရာရှင်းလင်းမှု၊ လှိမ့်ဝင်မှုနှင့် ချိန်ညှိမှုကိုလည်း ထည့်သွင်းစဉ်းစားသင့်သည်။
2.2 Multi-Stand လျှော့ချခြင်းနှင့် Pass ဒီဇိုင်း
Multi-stand rolling လုပ်ငန်းစဉ်သည် ထုတ်လုပ်သူများကို အဆင့်များစွာတွင် အချင်းလျှော့ချခြင်းကို ဖြန့်ဝေရန် ခွင့်ပြုသည်။ ၎င်းသည် ဖြတ်သန်းမှုတစ်ခုတွင် အလွန်အကျွံ ပုံပျက်ခြင်းကို အာရုံစိုက်ခြင်းကို ရှောင်ရှားရန် ကူညီပေးသည်။
Pass ဒီဇိုင်းသည် စတင်သည့်အချင်း၊ ပစ်မှတ်အချင်း၊ ပစ္စည်းဂုဏ်သတ္တိများနှင့် နောက်ဆုံးလိုအပ်သော ဂျီသြမေတြီအပေါ် အခြေခံရပါမည်။ မတူညီသောသံမဏိအဆင့်များနှင့် ကြေးနီအခြေခံသတ္တုစပ်များအတွက် သင့်လျော်သောလျှော့ချရေးအချိန်ဇယားသည် သိသိသာသာကွဲပြားနိုင်သည်။
rolling လုပ်ငန်းစဉ်ကို ဖော်ဆောင်သည့်အခါ၊ ထုတ်လုပ်မှုထိရောက်မှု တိုးတက်စေရန် လျှော့ချမှုနှုန်းကို ရိုးရှင်းစွာ တိုးမြှင့်ခြင်းထက် သင့်လျော်သော လျှော့ချရေး အစီအစဉ်ကို ထူထောင်လိုပါသည်။ ဟန်ချက်ညီသော ဖြတ်သန်းချိန်ဇယားသည် တည်ငြိမ်သော ပုံသဏ္ဍာန်ပြောင်းလဲခြင်းကို ထိန်းသိမ်းရန်နှင့် အတိုင်းအတာသွေဖည်မှု ဖြစ်နိုင်ခြေကို လျှော့ချပေးသည်။
2.3 ပစ္စည်းဂုဏ်သတ္တိများနှင့် အဝင်ဝါယာကြိုး အရည်အသွေး
ဝင်လာသောပစ္စည်းသည် ဝါယာလျှော့စက်၏ စွမ်းဆောင်ရည်အပေါ် တိုက်ရိုက်လွှမ်းမိုးမှုရှိပါသည်။ မတူညီသောသတ္တုများသည် ၎င်းတို့၏ အထွက်နှုန်း၊ မာကျောမှု၊ ပျော့ပျောင်းမှု၊ နှင့် အလုပ်-မာကျောသည့် လက္ခဏာများသည် တူညီခြင်းမရှိသောကြောင့် လှည့်ပတ်ဖိအားကို တုံ့ပြန်ပုံချင်း မတူပါ။
ဥပမာအားဖြင့်:
- ကာဗွန်သံမဏိ၎င်း၏ ကြံ့ခိုင်မှုနှင့် မာကျောမှုသည် အဆင့်နှင့် ယခင်လုပ်ဆောင်ဆဲအခြေအနေများနှင့်အတူ ကွဲပြားပြီး လိုအပ်သော လျှော့ချမှုအချိန်ဇယားကို ထိခိုက်စေပါသည်။
- အစွန်းခံသံမဏိ:အထူးသဖြင့် ပုံပျက်ခြင်းကို ခံနိုင်ရည်မြင့်မားသော အဆင့်များကို လုပ်ဆောင်သောအခါတွင် အလုပ် မာကျောမှုကို ထည့်သွင်းစဉ်းစားရန် လိုအပ်သည်။
- အလွိုင်းသံမဏိမတူညီသော အလွိုင်းဖွဲ့စည်းမှုများသည် မတူညီသော ပုံသဏ္ဍာန်ပြောင်းလဲခြင်းနှင့် လှိမ့်ခြင်းလိုအပ်ချက်များကို ထုတ်ပေးနိုင်သည်။
- ကြေးနီအခြေခံသတ္တုစပ်များ၎င်းတို့၏အတော်လေးမြင့်မားသော ductility သည် ပုံပျက်ခြင်းထိန်းချုပ်မှုနှင့် မျက်နှာပြင်ကာကွယ်မှုတို့ကို အရေးကြီးသောထည့်သွင်းစဉ်းစားစေသည်။
ထုတ်လုပ်ခြင်းမပြုမီ၊ အဝင်ဝါယာကြိုးအချင်း၊ ပစ္စည်းအဆင့်၊ မာကျောမှုနှင့် မျက်နှာပြင်အခြေအနေတို့ကို အတည်ပြုရန် အကြံပြုအပ်ပါသည်။ တသမတ်တည်းဖြစ်သော ပစ္စည်းဖြင့် စတင်ခြင်းသည် အသုံးပြုသည့် လှိမ့်စက်ကို မည်သို့ပင်ဖြစ်စေ တည်ငြိမ်သော နောက်ဆုံးအချင်းကို ရရှိရန် ပိုမိုခက်ခဲစေသည်။
2.4 Rolling Speed နှင့် Inter-Stand ပူးပေါင်းဆောင်ရွက်ခြင်း
Multi-stand rolling တွင်၊ ပစ္စည်းသည် တိုင်တန်းများကြားတွင် အဆက်မပြတ်ရွေ့လျားနေသည်။ ပြောင်းလဲနေသော အပိုင်းဖြတ်ပိုင်းဧရိယာနှင့် ပစ္စည်းစီးဆင်းမှုကို လိုက်လျောညီထွေဖြစ်စေရန် မတ်တပ်ရပ်တစ်ခုစီသည် သင့်လျော်သောအမြန်နှုန်းဖြင့် လည်ပတ်ရန် လိုအပ်သည်။
အမြန်နှုန်းညှိနှိုင်းမှု မတည်မငြိမ်ဖြစ်ပါက မတ်တပ်ရပ်များကြားတွင် အလွန်အကျွံ တင်းမာမှု သို့မဟုတ် ဖိသိပ်မှု ဖြစ်ပေါ်လာနိုင်သည်။ ဤအခြေအနေများသည် ဝိုင်ယာအစာကျွေးခြင်း၊ အတိုင်းအတာညီညွတ်မှုနှင့် လှိမ့်ခြင်းလုပ်ငန်းစဉ်၏တည်ငြိမ်မှုကို ထိခိုက်စေနိုင်သည်။
ဤအကြောင်းကြောင့်၊ ကျွန်ုပ်တို့သည် တိကျသောဝါယာကြိုးလှိမ့်ခြင်း၏ အရေးကြီးသော အစိတ်အပိုင်းတစ်ခုဖြစ်သည့် အမြန်နှုန်းကို ထပ်တူပြုခြင်းဖြစ်သည်ဟု ကျွန်ုပ်တို့ ယူဆပါသည်။ လည်ပတ်မှုကန့်သတ်ချက်များသည် ပစ္စည်းတစ်ခုစီအတွက် သီးခြားရွေးချယ်မည့်အစား ပစ္စည်း၊ လျှော့ချရေးအချိန်ဇယားနှင့် ထုတ်လုပ်မှုလိုအပ်ချက်များနှင့် ကိုက်ညီသင့်သည်။
2.5 Roll Wear and Equipment Maintenance
Rolls များသည် ထုတ်လုပ်နေစဉ်အတွင်း သတ္တုနှင့် အဆက်မပြတ် ထိတွေ့နေပါသည်။ အချိန်ကြာလာသည်နှင့်အမျှ၊ ဝတ်ဆင်မှု သို့မဟုတ် မျက်နှာပြင်ပျက်စီးမှုသည် ထိရောက်သောလှိမ့်ဝင်သည့်ဂျီသြမေတြီကို ပြောင်းလဲစေပြီး ပြီးသွားသောဝိုင်ယာကြိုး၏ ညီညွတ်မှုကို ထိခိုက်စေပါသည်။
ပုံမှန်စစ်ဆေးခြင်းသည် လိပ်မျက်နှာပြင်များ၊ ဝက်ဝံများ၊ ချိန်ညှိမှု၊ ဂီယာအစိတ်အပိုင်းများနှင့် လှိမ့်တည်ငြိမ်မှုကို လွှမ်းမိုးသည့် အခြားအစိတ်အပိုင်းများကို ဖုံးအုပ်ထားသင့်သည်။ အတိုင်းအတာသွေဖည်မှုများ ထပ်ခါထပ်ခါပေါ်လာပါက၊ roll condition နှင့် mechanical setup ကိုစစ်ဆေးခြင်းသည် ကျပန်းပါရာမီတာချိန်ညှိမှုများပြုလုပ်ခြင်းထက် မကြာခဏပိုမိုအသုံးဝင်ပါသည်။
3. Wire Rolling နှင့် ရိုးရာ Wire Drawing
ဝိုင်ယာပုံဆွဲခြင်းနှင့် ဝိုင်ယာလှိမ့်ခြင်း နှစ်မျိုးလုံးကို သတ္တုဝါယာကြိုးအချင်းကို လျှော့ချရန်အတွက် အသုံးပြုသော်လည်း ကွဲပြားသော ပုံပျက်စေသော ယန္တရားများကို အားကိုးပါသည်။
သမားရိုးကျ ဝါယာကြိုးပုံဆွဲခြင်းသည် သတ္တုကို အသေတစ်ခုမှ ဆွဲထုတ်ကာ ဆန့်နိုင်အား ပုံပျက်ခြင်းမှတဆင့် ၎င်း၏ဖြတ်ပိုင်းဖြတ်ပိုင်းကို လျှော့ချသည်။ ဝိုင်ယာလျှော့ချစက်သည် ပစ္စည်းကိုချုံ့ပြီး ပုံသွင်းရန်အတွက် လှည့်ပတ်လှိမ့်များကို အသုံးပြုသည်။ ပစ္စည်းနှင့် ထုတ်လုပ်မှုလိုအပ်ချက်များအပေါ် မူတည်၍ လှိမ့်ဆွဲခြင်းသည် အစားထိုးလုပ်ငန်းစဉ်တစ်ခုအဖြစ် လုပ်ဆောင်နိုင်သည် သို့မဟုတ် အဆင့်ပေါင်းများစွာ ထုတ်လုပ်ရေးလမ်းကြောင်းတွင် ပုံဆွဲခြင်းနှင့်အတူ လုပ်ဆောင်နိုင်သည်။
| နှိုင်းယှဉ်ခြင်း။ | ဝိုင်ယာလျှော့ချစက် | ရိုးရာကြိုးဆွဲခြင်း။ |
|---|---|---|
| ပုံပျက်ခြင်းနည်းလမ်း | လှိမ့်လှည့်ခြင်းများဖြင့် ဖိသိပ်ခြင်း။ | ပုံဆွဲခြင်းမှတဆင့် တင်းမာပုံပျက်ခြင်း။ |
| ပစ္စည်းအင်အား | အဓိကအားဖြင့် roll-induced compression | အဓိကအားဖြင့် tensile ဆွဲအား |
| လုံးပတ်လျော့ | နေရာအနှံ့ ဖြန့်ကြက်ထားသည်။ | သေတ္တာအရွယ်အစားနှင့် ပုံဆွဲဖြတ်သန်းမှုများဖြင့် ထိန်းချုပ်ထားသည်။ |
| မျက်နှာပြင်ထည့်သွင်းစဉ်းစား | Roll surface condition နှင့် alignment သည် အရေးကြီးပါသည်။ | သေဆုံးအခြေအနေနှင့် ပွတ်တိုက်မှုသည် အရေးကြီးပါသည်။ |
| လုပ်ငန်းစဉ်ထည့်သွင်းစဉ်းစား | Roll gap၊ pass design နှင့် speed coordination | ရွေးချယ်မှု၊ ဆွဲငင်အားနှင့် ချောဆီ |
| ရိုးရိုးအခန်းကဏ္ဍ | အစားထိုး သို့မဟုတ် အချင်းလျှော့ချရေး လုပ်ငန်းစဉ် | ဝိုင်ယာအချင်း လျှော့ချရေး လုပ်ငန်းစဉ်ကို စတင်ခဲ့သည်။ |
ထုတ်လုပ်မှုလိုအပ်ချက်တိုင်းအတွက် နည်းလမ်းနှစ်ခုလုံးက မသင့်လျော်ပါ။ ဆွဲငင်အားရှိသော ဆန့်နိုင်အားဖိစီးမှုမှာ စိုးရိမ်စရာရှိသည့် ခွန်အားမြင့်ပစ္စည်းများ သို့မဟုတ် အပလီကေးရှင်းများအတွက်၊ လှိမ့်ခြင်းသည် အသုံးဝင်သော လုပ်ငန်းစဉ်ဆိုင်ရာ အကျိုးကျေးဇူးများကို ပေးဆောင်နိုင်ပါသည်။ သို့ရာတွင်၊ အမှန်တကယ်ရွေးချယ်မှုသည် လိုအပ်သော အချင်း၊ ပစ္စည်းဂုဏ်သတ္တိများ၊ မျက်နှာပြင် ပြီးစီးမှု၊ အတိုင်းအတာ ခံနိုင်ရည်နှင့် ရေအောက်ပိုင်း စီမံဆောင်ရွက်မှု လိုအပ်ချက်များပေါ်တွင် မူတည်သင့်ပါသည်။
အချို့သော ထုတ်လုပ်မှုလိုင်းများတွင် ထုတ်လုပ်သူများလည်း အသုံးပြုကြသည်။ပရိုဖိုင်းဝိုင်ယာ လှိမ့်စက်များသီးခြား အပိုင်းပိုင်း ဂျီသြမေတြီများဖြင့် ဝါယာကြိုးများ ထုတ်လုပ်ရန်။ ရိုးရှင်းသော အဝိုင်းဝိုင်ယာအချင်း လျှော့ချခြင်းနှင့် မတူဘဲ၊ ပရိုဖိုင်ကို လှိမ့်ခြင်းသည် လုပ်ငန်းစဉ်တစ်လျှောက် ပစ်မှတ်ပုံသဏ္ဍာန်ကို ထိန်းသိမ်းထားရမည်ဖြစ်သောကြောင့် roll groove design နှင့် material flow အတွက် ပိုမိုအာရုံစိုက်ရန် လိုအပ်ပါသည်။
4. ထုတ်လုပ်စဉ်အတွင်း တသမတ်တည်းရှိသော ဝါယာအတိုင်းအတာများကို ထိန်းသိမ်းနည်း
တိကျသော လှိမ့်စက်တပ်ဆင်ခြင်းသည် ဖြေရှင်းချက်၏ အစိတ်အပိုင်းတစ်ခုသာဖြစ်သည်။ အတိုင်းအတာ တိကျမှုကို ထိန်းသိမ်းရန် ထပ်ခါတလဲလဲ ထုတ်လုပ်သည့် လုပ်ထုံးလုပ်နည်း လိုအပ်သည်။ အထက်တွင်ဖော်ပြထားသော လုပ်ငန်းစဉ်ဆိုင်ရာအချက်များအပေါ် အခြေခံ၍ အောက်ပါလက်တွေ့အဆင့်များကို အာရုံစိုက်ရန် အကြံပြုအပ်ပါသည်။
အဆင့် 1- အဝင်ပစ္စည်း သတ်မှတ်ချက်များကို အတည်ပြုပါ။
အဝင်ဝါယာကြိုးအချင်း၊ ပစ္စည်းအဆင့်၊ မာကျောမှုနှင့် ကနဦးမျက်နှာပြင်အခြေအနေတို့ကို မှတ်တမ်းတင်ပါ။ ကုန်ကြမ်းတွင် အချင်းကွဲလွဲမှုရှိနှင့်ပြီးပါက၊ ၎င်းကို rolling parameters များမသတ်မှတ်မီ ၎င်းကို ဖော်ထုတ်သင့်သည်။
အဆင့် 2- သင့်လျော်သောလျှော့ချရေးအချိန်ဇယားကို ဖန်တီးပါ။
လိုအပ်သော နောက်ဆုံးအချင်းကို ဆုံးဖြတ်ပြီး လှိမ့်သည့်နေရာများတစ်လျှောက် လိုအပ်သော လျှော့ချမှုကို တွက်ချက်ပါ။ ပစ္စည်း၏ ပုံပျက်ခြင်း အမူအကျင့်နှင့် စက်ပစ္စည်း၏ အလုပ်အကွာအဝေးအလိုက် ဖြတ်ကျော်မှု လျှော့ချခြင်းကို ရွေးချယ်သင့်သည်။
အဆင့် 3- Roll Alignment နှင့် Gap ဆက်တင်များကို စစ်ဆေးပါ။
ထုတ်လုပ်ခြင်းမပြုမီ၊ roll alignment ကိုစစ်ဆေးပြီး အလုပ်ကွာဟချက်သည် လုပ်ငန်းစဉ်သတ်မှတ်မှုနှင့် ကိုက်ညီကြောင်း အတည်ပြုပါ။ တသမတ်တည်းဖြစ်သော စက်ပိုင်းဆိုင်ရာအခြေအနေများသည် ထုတ်လုပ်မှုလုပ်ငန်းလည်ပတ်မှုအကြား ကွဲပြားမှုများကို လျှော့ချပေးသည်။
အဆင့် 4- Rolling Stability ကို စောင့်ကြည့်ပါ။
လည်ပတ်နေစဉ်အတွင်း၊ ပစ္စည်းအစာကျွေးခြင်း၊ မတ်တပ်ရပ်ခြင်း၊ ပုံမှန်မဟုတ်သောတုန်ခါခြင်းနှင့် ဝါယာကြိုးမျက်နှာပြင်ပြောင်းလဲမှုများကို အာရုံစိုက်ပါ။ ဤလက္ခဏာများသည် အတိုင်းအတာပြဿနာများ မပျံ့နှံ့မီ လုပ်ငန်းစဉ်မတည်ငြိမ်မှုကို ညွှန်ပြနိုင်သည်။
အဆင့် 5: ပြီးစီးသောကြိုးကိုတိုင်းတာ
အချောထည်ဝါယာကြိုးများကို အချက်တစ်ခုတည်းတွင်မဟုတ်ဘဲ ရာထူးများစွာတွင် စစ်ဆေးသင့်သည်။ ဝိုင်ယာကြိုးအလျားတစ်လျှောက် အချင်းတိုင်းတာမှုများကို မှတ်တမ်းတင်ရန်နှင့် ဘဲဥပုံသဏ္ဍာန်ကိုသိရှိနိုင်စေရန် မတူညီသောလမ်းကြောင်းများဖြင့် စစ်ဆေးခြင်းကို ကျွန်ုပ်တို့အကြံပြုပါသည်။
တင်းကျပ်သော အတိုင်းအတာလိုအပ်ချက်များရှိသော ထုတ်လုပ်မှုလိုင်းများအတွက် သင့်လျော်သောအွန်လိုင်းတိုင်းတာရေးကိရိယာများသည် လုပ်ငန်းလည်ပတ်နေစဉ်အတွင်း သွေဖည်မှုများကို ခွဲခြားသတ်မှတ်ရာတွင် ကူညီပေးနိုင်ပါသည်။ ထို့နောက် အော့ဖ်လိုင်းစစ်ဆေးခြင်းကို အတည်ပြုခြင်းနှင့် အရည်အသွေးမှတ်တမ်းများအတွက် အသုံးပြုနိုင်သည်။
| စစ်ဆေးရေးပစ္စည်း | ဘာတွေစစ်ဆေးရမလဲ | ဘာကြောင့် အရေးကြီးတာလဲ။ |
|---|---|---|
| ကြေးနန်းအချင်း | အချင်းကို ရာထူးများစွာဖြင့် တိုင်းတာသည်။ | ပစ်မှတ်အရွယ်အစားကို အောင်မြင်မှုရှိမရှိ အတည်ပြုပါ။ |
| ဘဲဥပုံ | လမ်းကြောင်းအမျိုးမျိုးတွင် အချင်းကွာခြားမှု | မညီမညာသော အပိုင်းဖြတ်ပိုင်း ပုံပျက်ခြင်းကို ဖော်ထုတ်သည်။ |
| မျက်နှာပြင်အခြေအနေ | ခြစ်ရာများ၊ အမှတ်အသားများ၊ အက်ကြောင်းများနှင့် အခြားမြင်နိုင်သော ချို့ယွင်းချက်များ | လိပ်အခြေအနေနှင့် လုပ်ငန်းစဉ်အရည်အသွေးကို အကဲဖြတ်ရန် ကူညီပေးသည်။ |
| အဘက်ဘက်မှ ညီညွတ်မှု | ဝါယာကြိုးအရှည်တစ်လျှောက် ကွဲလွဲမှု | ထုတ်လုပ်မှုတည်ငြိမ်မှုကို အကဲဖြတ်သည်။ |
အလေးပေးရမည့်အချက်မှာ စက်တစ်ခု၏ အမည်ခံတိကျမှုနှင့် အချောထည်ဝါယာကြိုးများ၏ အမှန်တကယ်အတိုင်းအတာ ခံနိုင်ရည်မှာ သေချာပေါက်တူညီသည်မဟုတ်ပါ။ နောက်ဆုံးသည်းခံမှုကို ပစ္စည်း-သတ်သတ်မှတ်မှတ် လုပ်ငန်းစဉ် စမ်းသပ်မှုများနှင့် သဘောတူထားသည့် စစ်ဆေးရေးစံနှုန်းများမှတစ်ဆင့် အတည်ပြုသင့်သည်။
5. တိကျမှုဝိုင်ယာလျှော့ချရေးအသုံးချမှုများ
ထိန်းချုပ်ထားသော အချင်းကို လျှော့ချရန်နှင့် တစ်သမတ်တည်းရှိသော ပစ္စည်းအတိုင်းအတာများ လိုအပ်သည့် ဝိုင်ယာလျှော့ချစက်များကို သတ္တုလုပ်ငန်းဆောင်ရွက်ရာတွင် အသုံးပြုပါသည်။ သင့်လျော်သော လုပ်ငန်းစဉ်ဖွဲ့စည်းပုံသည် ပစ္စည်းနှင့် ကုန်ချောထုတ်ကုန်၏ လိုအပ်ချက်များအပေါ် မူတည်သည်။
ကာဗွန်သံမဏိဝိုင်ယာ ထုတ်ယူခြင်း။
ကာဗွန်သံမဏိဝါယာကြိုးကို ချိတ်ဆွဲခြင်း၊ စက်အစိတ်အပိုင်းများ၊ စက်မှုဝါယာကြိုး ထုတ်ကုန်များနှင့် တိကျသောအတိုင်းအတာဝိသေသလက္ခဏာများ လိုအပ်သည့် အခြားအပလီကေးရှင်းများတွင် အသုံးပြုသည်။ ထိန်းချုပ်ထားသော လှည့်ပတ်မှုလျှော့ချခြင်းသည် နောက်ဆက်တွဲဖွဲ့စည်းခြင်း သို့မဟုတ် လုပ်ဆောင်ခြင်းလုပ်ငန်းများအတွက် ဝါယာကြိုးကို ပြင်ဆင်ရာတွင် ကူညီပေးနိုင်သည်။
Stainless Steel ဝိုင်ယာထုတ်လုပ်ရေး
Stainless Steel ဝါယာကြိုးကို စက်မှုလုပ်ငန်းသုံး အစိတ်အပိုင်းများ၊ ဟာ့ဒ်ဝဲနှင့် အထူးပြုသတ္တုထုတ်ကုန်များတွင် အသုံးများသည်။ မတူညီသော သံမဏိအဆင့်များသည် မတူညီသောအလုပ်အားမာကျောသည့်လက္ခဏာများ ရှိသောကြောင့်၊ ဒီဇိုင်းလွန်ခြင်းနှင့် လှိမ့်ခြင်းဘောင်များကို ဂရုတစိုက်ရွေးချယ်သင့်သည်။
အလွိုင်းစတီးလ်ဝိုင်ယာထုတ်လုပ်မှု
သတ္တုစပ်စတီးလ်ဝါယာများကို အထူးစက်ပိုင်းဆိုင်ရာ ဂုဏ်သတ္တိများ လိုအပ်သော အသုံးချပရိုဂရမ်များတွင် အသုံးပြုသည်။ လှိမ့်ခြင်းလုပ်ငန်းစဉ်သည် လျှော့ချနေစဉ်အတွင်း တည်ငြိမ်သောအတိုင်းအတာကို ထိန်းသိမ်းရန် ရုပ်ပိုင်းဆိုင်ရာ ခွန်အားနှင့် ပုံပျက်ခြင်းခံနိုင်ရည်ရှိရန် လိုအပ်သည်။
ကြေးနီအခြေခံအလွိုင်းဝိုင်ယာ
ကြေးနီနှင့် ကြေးနီအခြေခံအလွိုင်းဝါယာများကို လျှပ်စစ်၊ အီလက်ထရွန်းနစ်နှင့် စက်မှုလုပ်ငန်းသုံး အသုံးချမှုများတွင် အသုံးပြုသည်။ ထပ်ဆင့်လုပ်ဆောင်ခြင်း၊ တပ်ဆင်ခြင်း သို့မဟုတ် အစိတ်အပိုင်းများထုတ်လုပ်ခြင်းအတွက် ဝိုင်ယာကြိုးသည် သီးခြားလိုအပ်ချက်များနှင့် ပြည့်မီရန် လိုအပ်သည့်အခါ အတိုင်းအတာနှင့် ညီညွတ်မှုသည် အရေးကြီးပါသည်။
6. ဝိုင်ယာလျှော့စက်ကို ရွေးချယ်သည့်အခါ ထုတ်လုပ်သူများ ဘာကို ထည့်သွင်းစဉ်းစားသင့်သနည်း။
ဝိုင်ယာလျှော့ချစက်ကို အကဲဖြတ်သည့်အခါ၊ ၎င်း၏ကြော်ငြာထားသော အမြန်နှုန်း သို့မဟုတ် အမြင့်ဆုံးလျှော့ချနိုင်မှုအပေါ်အခြေခံ၍ စက်ပစ္စည်းကို ရွေးချယ်မည့်အစား အမှန်တကယ်ထုတ်လုပ်မှုလိုအပ်ချက်များဖြင့် စတင်ရန် အကြံပြုအပ်ပါသည်။
အောက်ဖော်ပြပါ အချက်အလက်များသည် စက်ဖွဲ့စည်းမှုပုံစံသည် သင့်လျော်မှုရှိမရှိ ဆုံးဖြတ်ရန် ကူညီပေးသည်-
| ရွေးချယ်မှု ကန့်သတ်ချက် | အတည်ပြုရန်အချက်အလက်များ |
|---|---|
| ကုန်ကြမ်း | ကာဗွန်သံမဏိ၊ သံမဏိ၊ အလွိုင်းသံမဏိ သို့မဟုတ် ကြေးနီအခြေခံသတ္တုစပ်များ |
| ဝင်လာချင်း | အနိမ့်ဆုံးနှင့် အများဆုံး စတင်သော ဝါယာကြိုး သို့မဟုတ် လှံအချင်း |
| ပစ်မှတ်အချင်း | အချင်းနှင့် အတိုင်းအတာ ခံနိုင်ရည် လိုအပ်သည်။ |
| လျှော့ချရေးလိုအပ်ချက် | စုစုပေါင်းလျှော့ချအချိုးနှင့် လိုအပ်သော ဖြတ်သန်းခွင့်အရေအတွက် |
| ထုတ်လုပ်မှုစွမ်းရည် | လိုအပ်သော output နှင့်လည်ပတ်မှုမြန်နှုန်း |
| ထုတ်ကုန်အရည်အသွေး | မျက်နှာပြင်အချောထည်၊ ဘဲဥပုံသဏ္ဍာန်နှင့် အတိုင်းအတာ ညီညွတ်မှု |
| ရေစုန်ဖြစ်စဉ် | ပုံဆွဲခြင်း၊ ဖြောင့်ခြင်း၊ ဖြတ်တောက်ခြင်း၊ ဖွဲ့စည်းခြင်း သို့မဟုတ် အခြားလုပ်ဆောင်မှုများ |
GRM Rolling Mill တွင်၊ ကျွန်ုပ်တို့၏ အာရုံစူးစိုက်မှုသည် ဉာဏ်ရည်ထက်မြက်သော တိကျသော လှိမ့်စက်ကိရိယာများနှင့် သတ္တုဖွဲ့စည်းခြင်းနည်းပညာကို အာရုံစိုက်ပါသည်။ Jiangsu Goodroller Machinery Co., Ltd. သည် 2008 ခုနှစ်တွင် စတင်တည်ထောင်ခဲ့သော Zhangjiagang Hongxinyuan Technology Co., Ltd. မှ ၎င်း၏ဇာစ်မြစ်ကို ခြေရာခံခဲ့ပါသည်။ 2015 ခုနှစ်တွင် မဟာဗျူဟာမြောက် ပြန်လည်ဖွဲ့စည်းမှုပြီးနောက်၊ ကုမ္ပဏီသည် သတ္တုဖွဲ့စည်းခြင်းနှင့် တိကျစွာ လှိမ့်ခြင်းဆိုင်ရာ စက်ကိရိယာများတွင် ၎င်း၏စွမ်းရည်များကို ဆက်လက်တိုးတက်စေခဲ့ပါသည်။
ကျွန်ုပ်တို့၏ထုတ်ကုန်အကွာအဝေးတွင် photovoltaic (PV) ဖဲကြိုးကိရိယာများအပါအဝင် သတ္တုလုပ်ငန်းအတွက် အထူးပြုဖြေရှင်းချက်များနှင့် ကြိတ်စက်ကိရိယာများ ပါဝင်သည်။ ဝိုင်ယာလျှော့ချစက်ကို အကဲဖြတ်သည့် ထုတ်လုပ်သူများအတွက်၊ သင့်လျော်သော စက်ပစ္စည်းဖွဲ့စည်းပုံကို မဆုံးဖြတ်မီ ပစ္စည်းအဆင့်၊ အဝင်နှင့် ပစ်မှတ်အတိုင်းအတာ၊ ထုတ်လုပ်မှုစွမ်းရည်နှင့် လိုအပ်သော ကုန်ချော-ဝါယာကြိုးအရည်အသွေးတို့ကို ဆွေးနွေးရန် အကြံပြုအပ်ပါသည်။
ကျွန်ုပ်တို့၏ စက်ကိရိယာနှင့် ထုတ်ကုန်အကွာအဝေးအကြောင်း ပိုမိုလေ့လာပါ။GRM Rolling Mill ထုတ်ကုန်စာမျက်နှာ။
7. အမေးများသောမေးခွန်းများ
1. ဝါယာလျှော့ကြိတ်စက်၏ အဓိကအားသာချက်ကား အဘယ်နည်း။
ဝါယာလျှော့ချစက်သည် သတ္တုဝါယာကြိုးအချင်းကို လျှော့ချရန် လှိမ့်ချုံ့မှုကို အသုံးပြုသည်။ ၎င်းသည် သမားရိုးကျ ပုံဆွဲခြင်းအတွက် အခြားရွေးချယ်စရာ သို့မဟုတ် ဖြည့်စွက်လုပ်ငန်းစဉ်ကို ပံ့ပိုးပေးကာ ထိန်းချုပ်ထားသည့် အတိုင်းအတာလျှော့ချမှုကို ထိန်းသိမ်းထားစဉ် ပုံဆွဲခြင်းမှ ဆွဲငင်အားရှိသော ဆွဲအားဖိအားကို လျှော့ချရန် ကူညီပေးနိုင်သည်။
2. မည်သည့်ပစ္စည်းများကို ဝိုင်ယာလျှော့စက်ဖြင့် စီမံဆောင်ရွက်နိုင်သနည်း။
စက်ဖွဲ့စည်းပုံနှင့် လုပ်ငန်းစဉ်ဒီဇိုင်းပေါ်မူတည်၍ ဝိုင်ယာလျှော့ချစက်များသည် ကာဗွန်သံမဏိ၊ သံမဏိ၊ အလွိုင်းစတီးနှင့် ကြေးနီအခြေခံသတ္တုစပ်များကို လုပ်ဆောင်နိုင်သည်။ rolling parameters များကိုရွေးချယ်သည့်အခါ ပစ္စည်းမာကျောမှုနှင့် ပုံပျက်ခြင်းလက္ခဏာများကို ထည့်သွင်းစဉ်းစားသင့်သည်။
3. လှိမ့်နေစဉ် ဝါယာအချင်းကွဲလွဲမှုကို မည်သို့ထိန်းချုပ်နိုင်မည်နည်း။
ဝင်လာသော ပစ္စည်း၏ ညီညွတ်မှု၊ ကွာဟမှု ဆက်တင်များ၊ လှိမ့်ချိန်ညှိမှုနှင့် လျှော့ချဖြန့်ဖြူးမှုကို စစ်ဆေးခြင်းဖြင့် စတင်ပါ။ တည်ငြိမ်သော နို့တိုက်ကျွေးမှုနှင့် ထပ်တူကျသော ရပ်တည်မှုအမြန်နှုန်းများသည်လည်း အရေးကြီးပါသည်။ အချင်းကွဲလွဲမှုနှင့် ဘဲဥပုံကွဲပြားမှုကို သိရှိနိုင်စေရန် အချောထည်ဝါယာများကို ရာထူးများစွာတွင် တိုင်းတာသင့်သည်။
4. ဝါယာကြိုးလှိမ့်ခြင်းသည် သမားရိုးကျ ဝါယာကြိုးဆွဲခြင်းကို လုံးဝအစားထိုးနိုင်ပါသလား။
လျှောက်လွှာတိုင်းတွင်မဟုတ်ပါ။ Rolling သည် ပစ္စည်း၊ ပစ်မှတ်အချင်း၊ မျက်နှာပြင်လိုအပ်ချက်များနှင့် ထုတ်လုပ်မှုလမ်းကြောင်းပေါ် မူတည်၍ အချို့သော ပုံဆွဲလုပ်ဆောင်မှုများကို အစားထိုး သို့မဟုတ် ဖြည့်စွက်နိုင်သည်။ အချို့သောထုတ်ကုန်များသည် ၎င်းတို့၏ သတ်မှတ်ထားသောအတိုင်းအတာနှင့် မျက်နှာပြင်အရည်အသွေးရရှိရန် ပုံဆွဲခြင်း သို့မဟုတ် အပိုအချောထည်များ လိုအပ်နေသေးသည်။
5. ဝါယာလျှော့ကြိတ်စက်နှင့် ပရိုဖိုင်ဝိုင်ယာလှိမ့်စက်ကြား ကွာခြားချက်ကား အဘယ်နည်း။
ဝါယာလျှော့ချစက်သည် ယေဘူယျအားဖြင့် အဝိုင်းဝါယာကြိုး သို့မဟုတ် တုတ်၏ အချင်းကို လျှော့ချရန် အာရုံစိုက်သည်။ ပရိုဖိုင်ဝိုင်ယာလှိမ့်စက်သည် အထူးဒီဇိုင်းထုတ်ထားသော လိပ်အချောင်းများမှတစ်ဆင့် သီးခြားခွဲခြမ်းပုံသဏ္ဍာန်များကို ထုတ်လုပ်ရန် ဒီဇိုင်းထုတ်ထားသည်။ စက်ပစ္စည်းရွေးချယ်မှုသည် နောက်ဆုံးထုတ်ကုန်သည် အဝိုင်း သို့မဟုတ် ပုံသဏ္ဍာန်ပရိုဖိုင် လိုအပ်ခြင်းအပေါ် မူတည်သည်။
6. ဝါယာလျှော့ကြိတ်စက်ကို မသတ်မှတ်မီ မည်သည့်အချက်အလက်များ လိုအပ်သနည်း။
အဓိကအချက်အလက်များတွင် ပစ္စည်းအဆင့်၊ ဝင်လာသောအချင်း၊ ပစ်မှတ်အချင်း၊ လိုအပ်သောအတိုင်းအတာသည်းခံမှု၊ ထုတ်လုပ်မှုစွမ်းရည်နှင့် မျက်နှာပြင်အရည်အသွေး လိုအပ်ချက်များ ပါဝင်သည်။ ဤအသေးစိတ်အချက်အလက်များကို ပေးဆောင်ခြင်းသည် စက်ပစ္စည်းဖွဲ့စည်းပုံနှင့် လှိမ့်ခြင်းလုပ်ငန်းစဉ်ကို အမှန်တကယ်ထုတ်လုပ်မှုအခြေအနေများနှင့် ဆန့်ကျင်အကဲဖြတ်နိုင်စေပါသည်။
နိဂုံး
ဝိုင်ယာကြိုးလျှော့ချရာတွင် အတိုင်းအတာ တိကျမှုကို စက်ပါရာမီတာတစ်ခုတည်းဖြင့် ဆုံးဖြတ်မည်မဟုတ်ပါ။ Roll gap တည်ငြိမ်မှု၊ ဒီဇိုင်းလွန်မှု၊ ပစ္စည်းဂုဏ်သတ္တိများ၊ ရပ်တည်ချက်တစ်ပြိုင်တည်းလုပ်ဆောင်ခြင်းနှင့် စစ်ဆေးရေးလုပ်ထုံးလုပ်နည်းများသည် နောက်ဆုံးရလဒ်အတွက် အထောက်အကူဖြစ်စေပါသည်။
ကာဗွန်သံမဏိ၊ သံမဏိ၊ သတ္တုစပ်သံမဏိ သို့မဟုတ် ကြေးနီအခြေခံသတ္တုစပ်များဖြင့် လုပ်ဆောင်သည့် ထုတ်လုပ်သူများအတွက်၊ မှန်ကန်စွာဖွဲ့စည်းထားသော ဝါယာကြိုးလျှော့ချစက်သည် အချင်းလျှော့ချရန်အတွက် ထိန်းချုပ်ထားသော လှိမ့်လမ်းကြောင်းကို ပံ့ပိုးပေးနိုင်သည်။ GRM Rolling Mill တွင်၊ စက်၏အဆင့်သတ်မှတ်ပေးနိုင်စွမ်းကိုသာမကဘဲ စက်၏အဆင့်သတ်မှတ်ထားသော စွမ်းရည်မဟုတ်ဘဲ ပစ္စည်း၊ အချောထည်သတ်မှတ်ချက်များနှင့် အမှန်တကယ်ထုတ်လုပ်ရေးလိုအပ်ချက်များနှင့်အညီ အသင့်လျော်ဆုံးစက်ပစ္စည်းကို ရွေးချယ်သင့်သည်ဟု ကျွန်ုပ်တို့ယုံကြည်ပါသည်။
သင့်ထုတ်လုပ်မှုလုပ်ငန်းစဉ်အတွက် သင့်လျော်သော တိကျသော လှိမ့်စက်ကိရိယာများကို ရှာဖွေရန်၊ သွားရောက်ကြည့်ရှုပါ။GRM Rolling Mill.